Новата ера на автомобилните каросерии: от Audi и BMW, до Tesla, BYD и Xiaomi (Част II)
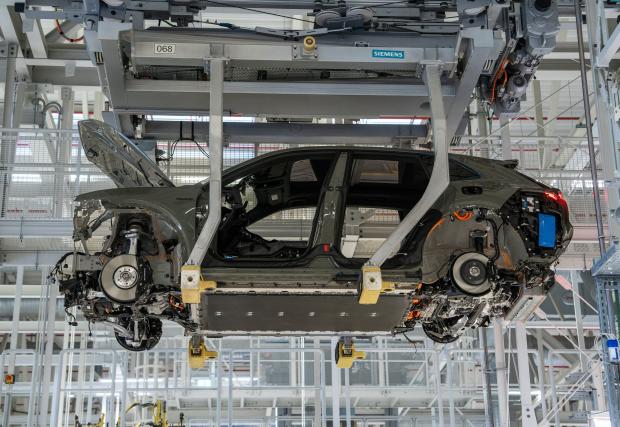

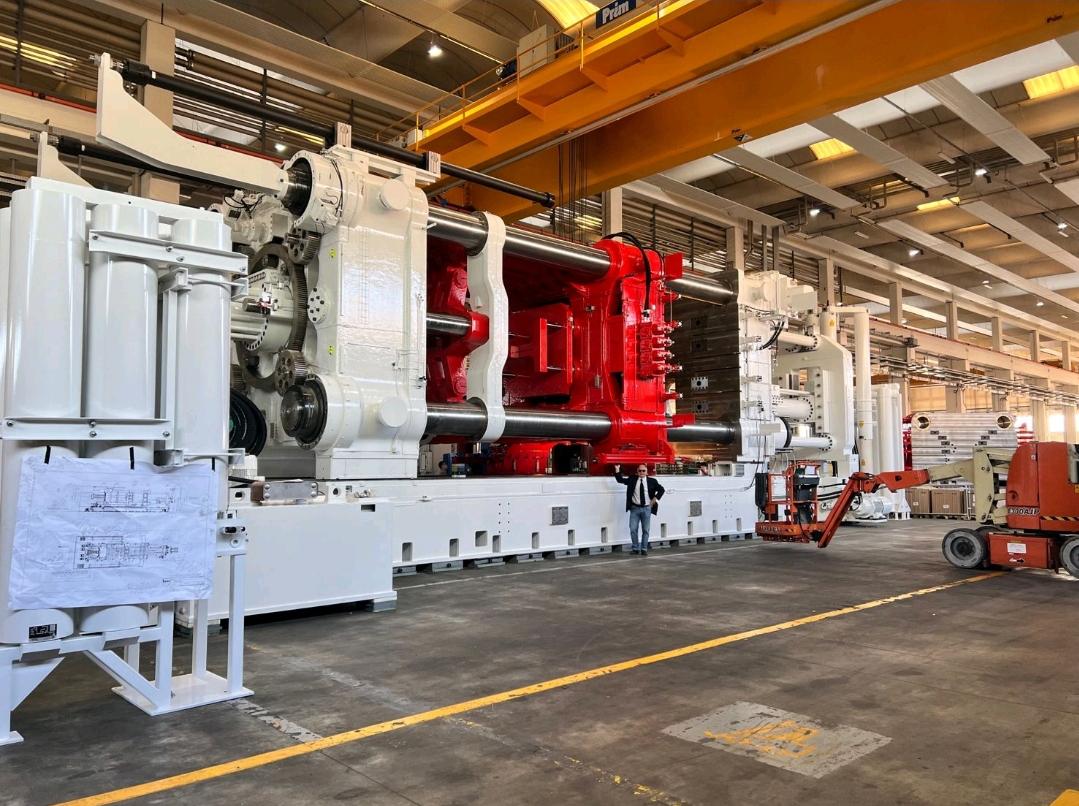
Основната част на каросерията на автомобила все пак си остава стоманена
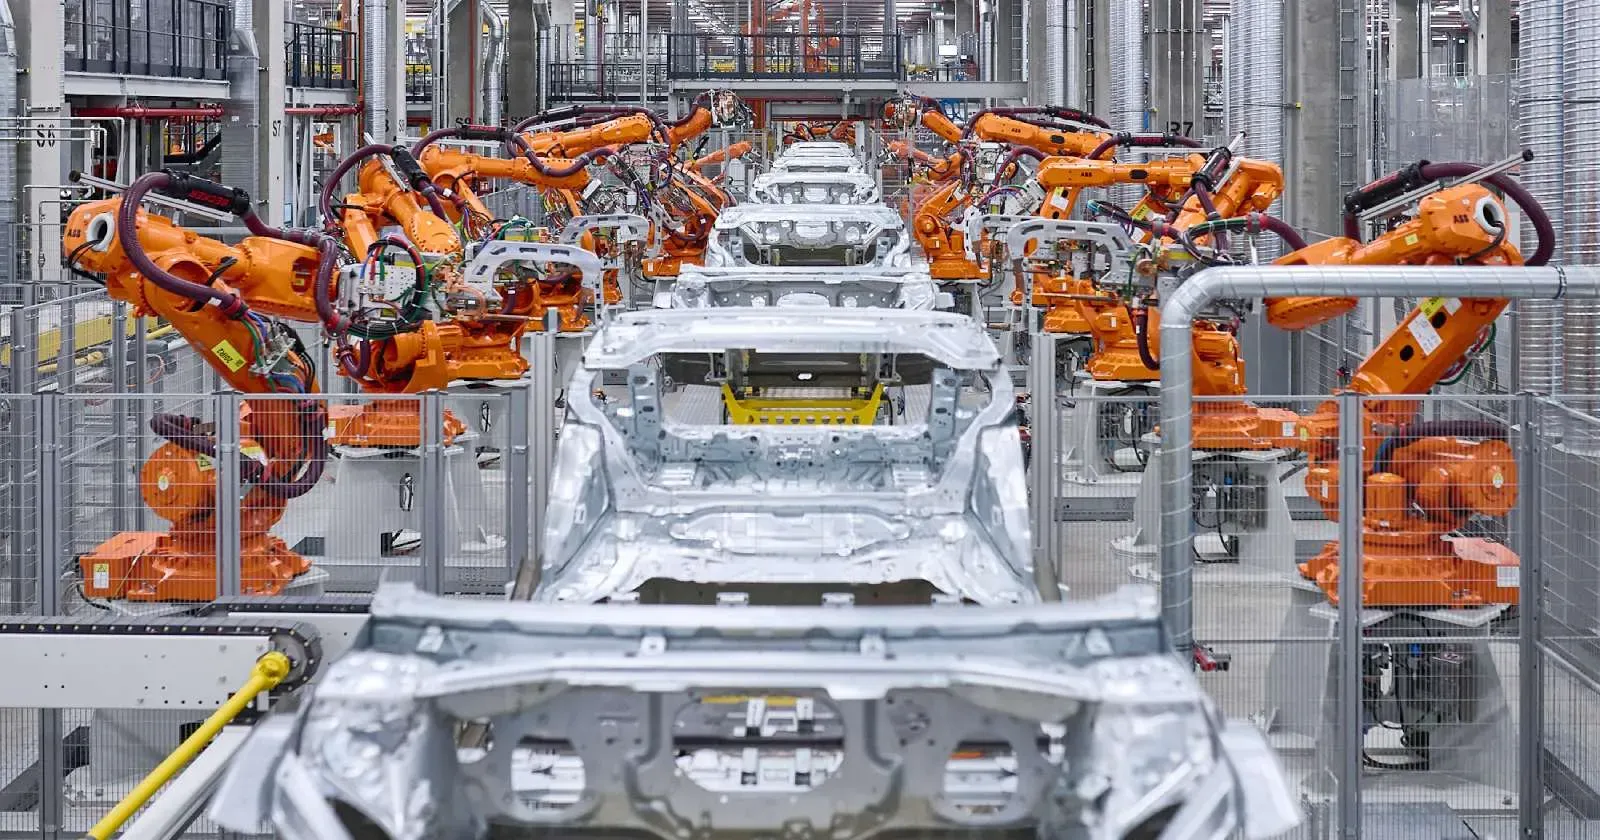
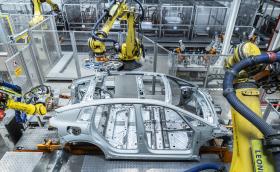
Леeне на подобни, големи по площ детайли, каквито се използват при процеса Giga Cast за автомобилни каросерии от стомана е невъзможен – стоманата се топи при температура от 1370 до 1530 градуса – тоест значително по-висока от тази на алуминия (660 до 700 градуса). Леенето на стомана, в подобна гигантска отливка би довело до разрушаването на системата за нагнетяване на течна фаза и формите заради температурния стрес. Голяма част от детайлите по каросерията на автомобилите, които използват високоякостни стомани са студено формовани, а тези, които са с много високо ниво на якост, или така наречените „свръхвисокоякостни стомани“ (използвани за елементи от защитната клетка на каросерията, като прагове, напречни греди и листове, A-колони, B-колони, греди в конструкцията на покрива, а при електрическите автомобили и за защитните греди около корпуса на батерията) са горещо формовани, защото са толкова твърди, че трудно се обработват другояче. В това отношение, качеството на автомобила се определя още от нивото на качество на производителя на стоманата или алуминия. Първоначалните стоманени заготовки от металургичните предприятия, като ArecelorMittal, thyssenkrupp Steel Europe, SSAB, Tata Steel Europe, China Baowu Steel, Nippon Steel и Hyundai Steel, се формират в блокове, с последващите процеси на валцуване и изпращане на компонентите към автомобилния завод. Високоякостните стомани вече могат да се пресоват в заводи, или при поддоставчик, а при свръх високоякостните въпросът е малко по-сложен. Някои, като борната стомана 22MnB5 пристига в завода в меко състояние и самия пресов цех се нагрява до 930 градуса, пресова се и се закалява в матрицата. Много големи автомобилни заводи (като предприятията на Volkswagen, BMW, Ford и Tesla) имат собствени линии за горещо щамповане на място. Някои видове UHSS (свръх високоякостни стомани като мартензитните или студеновалцуваните DP1000+ стомани) се доставят вече закалени на рулони. За да ги огънат на студено без да се напукат, автомобилните заводи използват многотонни серво-преси и специални инструменти, с покрития от волфрамов карбид, които компенсират силното „пружиниране“ (връщане на формата) на метала. За да не се промени химическата структура на метала, след това роботите правят резистивно точково или лазерно заваряване.
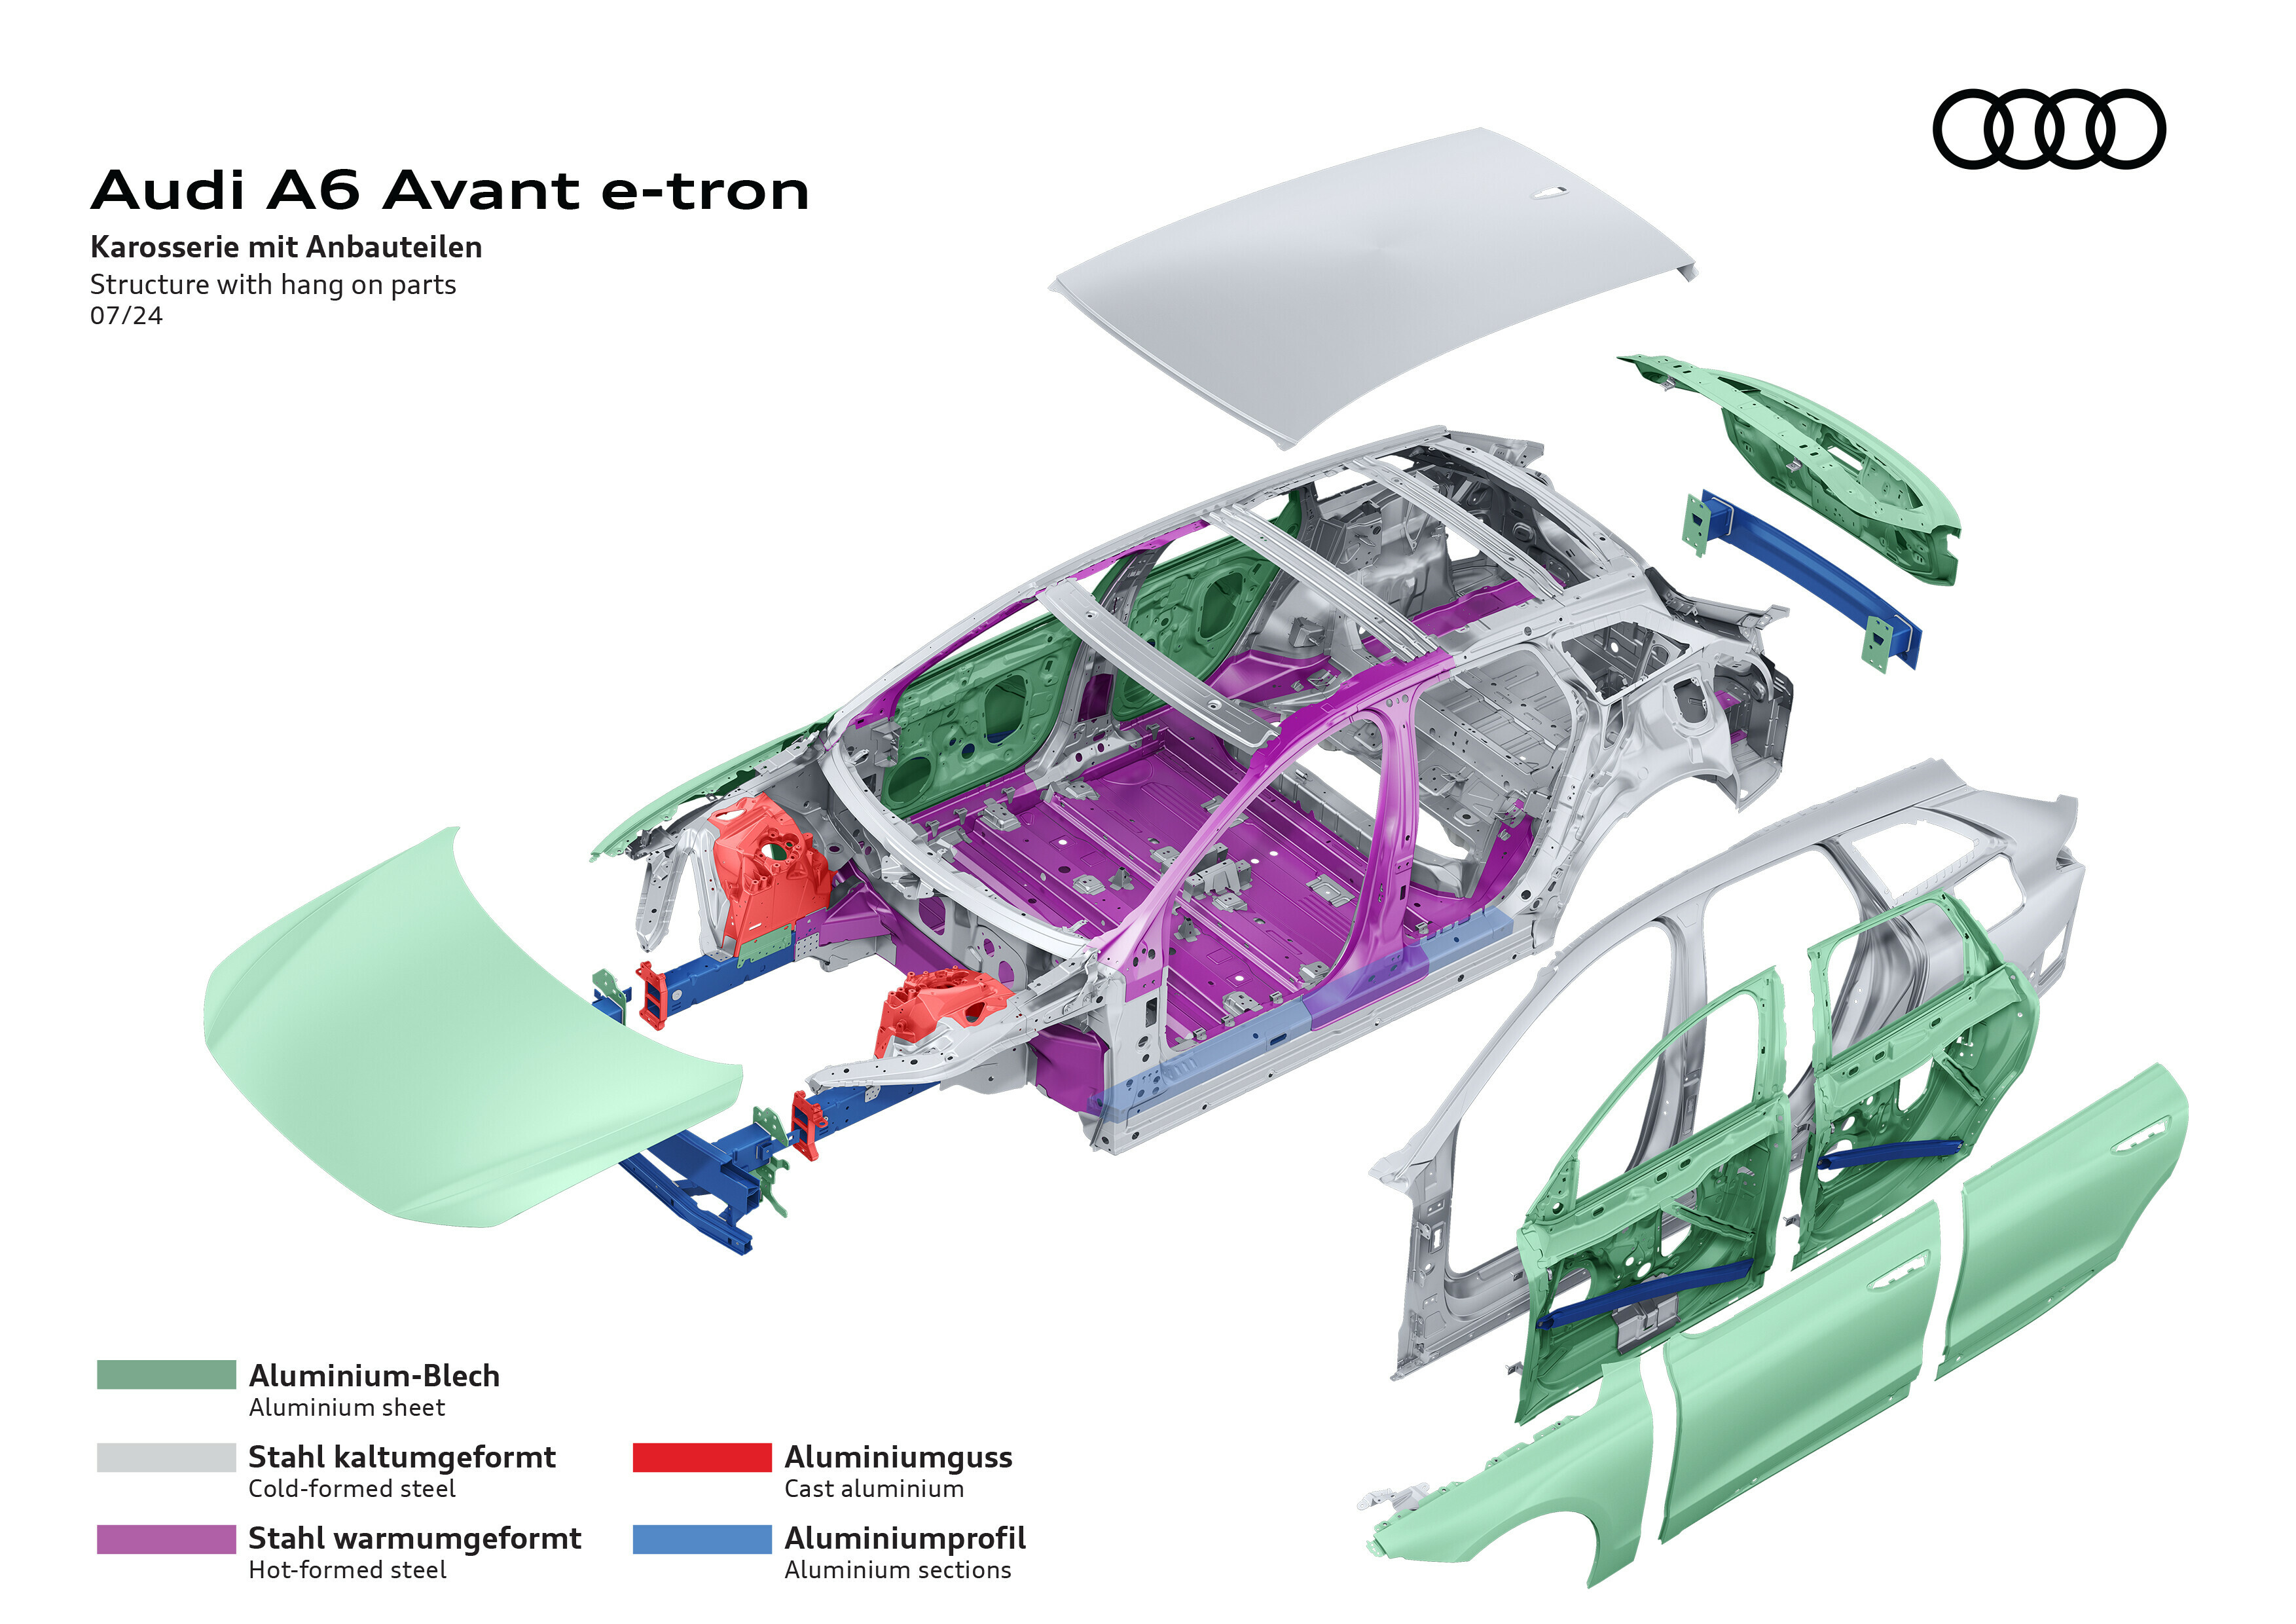
Как работи технологията Giga Casting за алуминиеви компоненти
Именно подобни процеси на заваряване на отделни части (лепене и сложно нитоване при съчетаване на алуминиеви със стоманени компоненти) се избягва при гига леенето. Оказва се, че италианската компания IDRA Group, основана преди 80 години, през 1946 година, все пак притежава научния капитал в проектирането на машини за леене под високо налягане на големи алуминиеви компоненти. На генералният директор на IDRA Group Рикардо Ферарио се приписва авторството върху името Giga Press. През 2008 година, компанията е придобита от китайския конгломерат LK Technology / LK Group и както ще видим, моделът с използване на гига леене бързо е усвоен от някои китайски компании като Dongfeng, Xiaomi, Xpeng и Nio.
Инженерите на Tesla и инженерите на IDRA/LK Technology работят заедно повече от година, по проектирането на машина за леене на големи алуминиеви детайли. Тъй като Tesla постоянно променя отделни детайли по автомобила, се налагат непрекъснати промени по хардуера на системата. За сглобяването на първите машини за заводите на Tesla в САЩ и Европа, сглобяването става отговорност на IDRA, а за завода в Китай Gigafactory Shanghai – на LK Technology.
Принципно, алуминиевите отливки изискват последваща термична обработка, след изваждане от формата, за да придобият нужната здравина и еластичност при удар. Както видяхме, в предната част, както Audi така и Tesla, създават алуминиеви сплави, които изисква много по-ниска температура на последваща обработка. При много голям детайл, каквато е задната долна секция на каросерията (пред и зад задния мост) на Model Y, обаче, той би се изкривил при такава процедура, а това би изисквало скъпо роботизирано коригиране. Именно за да решат този проблем, инженерите на Tesla, създават нови алуминиеви сплави. Въпросът е в това че разтопеният алуминий трябва се вкара с висока скорост и под високо налягане (в зависимост от системата 1000-1500 бара) от мощна бутална система в матрицата, за да не изстине докато я напълно, но същевременно с това достатъчно бавно, за да не образува въздушни джобове. Въздухът се изсмуква от матрицата, за да може тя да се напълни максимално бързо (така нареченото „вакуумно леене“), като в системата се поддържа ниско налягане, само от азот и аргон. Течната алуминиева сплав преминава през филтър от силициев карбид, за да се отстранят и най-малките частици и газови мехурчета, които биха създали шупли.
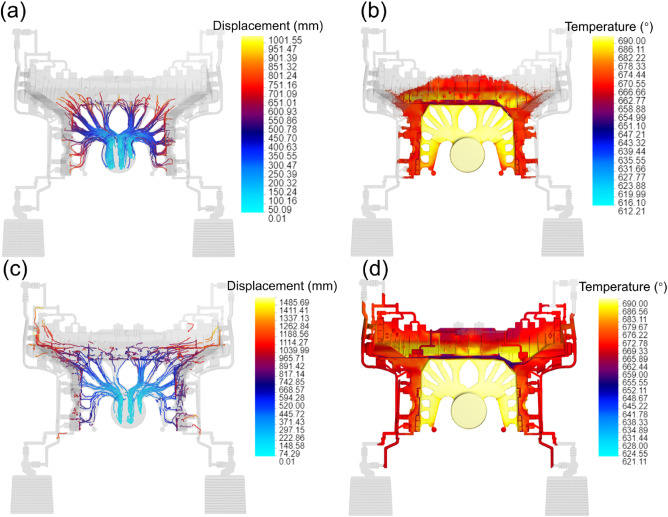
Химичният състав на сплавите, освен алуминий включва силиций, магнезий, мед, ванадий, стронций, манган и желязо. Преди всеки цикъл, робот нанася тънък слой освобождаващ агент (най-често соево масло), върху вътрешността на масивната стоманена матрица, за да се предотврати залепването на алуминиевата сплав. Една система е отговорна за изсмукването на въздуха от матрицата, а друга – за „инжектирането“ на въпросната сплав. Силата от 6000 тона, която в най-новите системи на китайските производители вече достига 16 000 тона, всъщност е силата на затягане, с която се притискат една в друга двете части на формата. Отговорност за това носи сложна хидро-механична система, и колкото по-високо е налягането, респективно бързината на процеса на инжектиране, толкова по-голяма е необходимата сила на натиск.
Силицият гарантира, че разтопеният метал ще остане достатъчно течен за да измине голямото разстояние в матрицата, преди да започне да кристализира. Магнезият и медта, отговарят за структурната здравина на детайла, като формират микроструктурни връзки, без необходимост от силно нагряване в пещ. Ванадият е „тайното оръжие“ на Tesla за постигане на висока пластичност и има за цел предотвратяване на микропукнатити при удар. Към 2026 година, новите патенти на Tesla позволяват използването на до 30% рециклиран алуминий (като скрап от стари джанти) и включват добавки за неутрализиране на вредното влияние на желязото, а освен детайли за Model Y, такива се използваха и за Cybertruck преди производството му да бъде спряно. Много важен е и факторът, че за всички описани процеси (както за обработка на стомана, така и за леене на алуминий) се изисква много енергия, често в леярни с използване на природен газ, а цената на последния в различните райони на света, като Европа, Китай и САЩ е много различна.
Кои са радетели и кои противници на системата
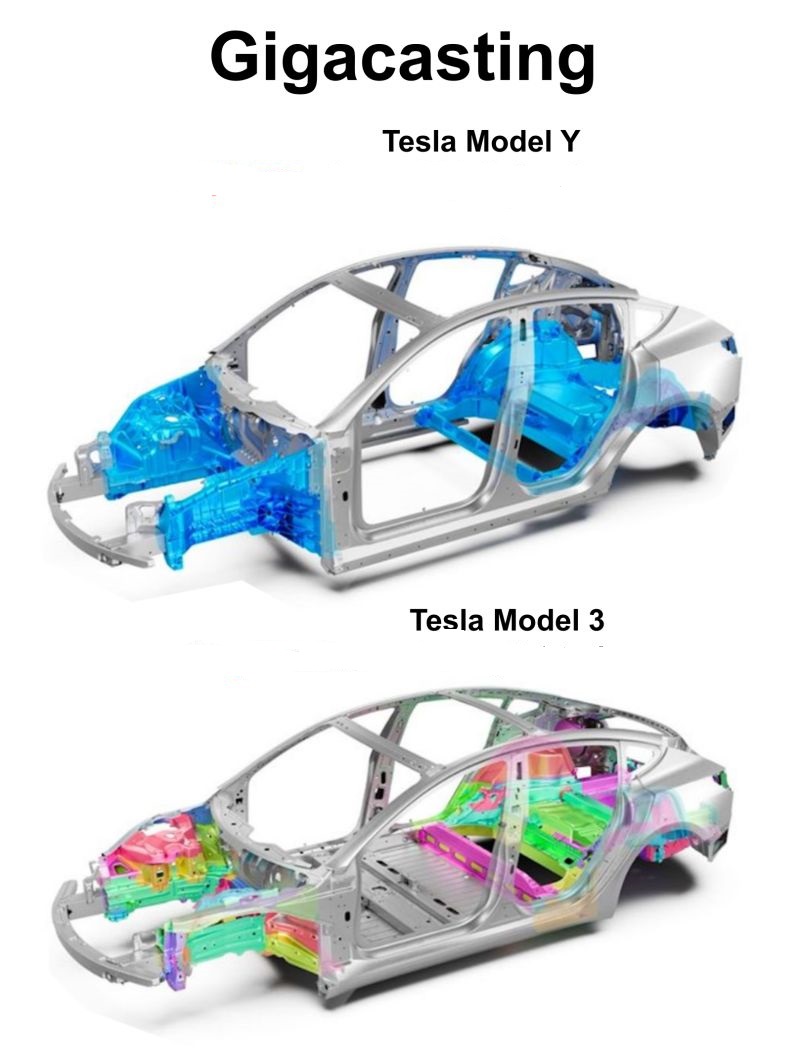
Докато китайските компании горещо прегръщат идеята за използване на подобни процеси, в името на намаляването на себестойността на производството, европейските производители действат с много по-висока доза предпазливост. Въпросът е в това, че технологията съкращава времето за производството, намалява броя на детайлите, респективно на заварките в определени сегменти на каросерията и подобрява здравината на каросерията, но това е само една страна на медала. Намаляването на себестойността изисква много високи първоначални капиталови разходи за машини, и води до влошаване на възможността за ремонт на автомобилите. В името на намаляването на теглото и себестойността, производителите, особено китайските, започнаха да интегрират литиево-йонните клетки директно в корпусите на батериите, прескачайки ниво модули, а при най-новите решения, проектират самото дъното на каросерията на автомобила като място в което те се помещават. Това, в съчетание с големите конструктивни детайли, създава предизвикателство при ремонта на автомобила, при повреда на клетка или сблъсъци с ниска и средна скорост. Може би това е една от причините, Tesla да се откаже от използване на технологията за цялостно леене на дънната конструкция на автомобила. Обикновено, при използването на подобна технология, конструкторите акцентират по-силно върху монтажа на сменяеми компоненти, които да монтират под броните. Според малкото изследвания (като това на Thatcham Research), при скорости на стълкновение над 25 км/ч, в основната конструкция в задната част, създадена на базата на гига леене се появяват пукнатини. Оказва се обаче, че цената на подобна част при смяна не е толкова скъпа. Остава въпросът в цената на труда за смяната и необходимата квалификация на сервизите за това.
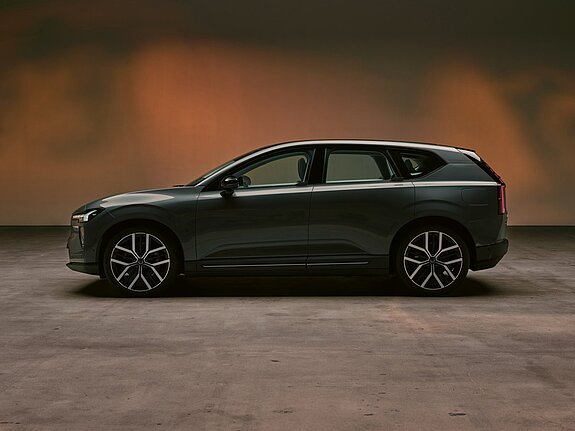
След като IDRA / LK Technology се превръщат в първопроходци на технологията, някои европейски производители на автомобили и швейцарски и германски металургични компании откриват възможността да развиват тази технология – като например Volvo и Bühler Carat. Volvo внедрява технологията си в завода в Торсланда, Швеция за автомобилите, базирани на новата електрическа платформа (като EX60). Голям заден детайл заменя между 60 и 100 заварени стоманени детайла. С това се намалява теглото на задната структура и се увеличава пространството за краката на пътниците.
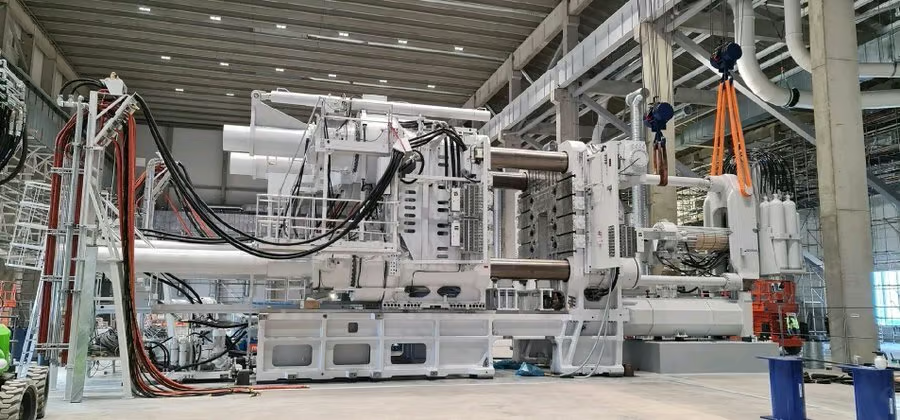
Като част от програмата си за преструктуриране, Volkswagen Group също предприема агресивна вълна от поръчки на гига преси. Първата фаза включва малки преси за достъпната фамилия електрически модели VW ID.Polo, Cupra Raval, Škoda Epiq. При нея се внедряват 4800 тонни машини за цялостно отливане на рамката на батерията, заменяща 123 отделни части. Втората фаза включва 9000-тонни мастодонти. Голямата новина е, че компанията е поръчала около 16 9000-тонни машини Bühler Carat за заводите на групата. Те са предназначени за следващото поколение EV платформи на VW, Audi и Skoda.
BMW, Mercedes и Stellantis с по-консервативен подход
За разлика от Volkswagen Group и Volvo, концепцията за монолитно леене на големи секции от каросерията BMW, Mercedes и Stellantis подхождат по-внимателно към технологията. BMW е може би най-големият критик на тази технология. Въпреки че, в новата се платформа Neue Klasse, дъното на каросерията е изцяло премахнато (тази роля се поема от корпуса на батерията), а батерията, в която клетките са интегрирани без модули, се превръща в интегрална част от каросерията, от компанията смятат че детайлите не трябва да са най-големи, а най-умно проектирани. Според BMW, инвестицията в гигантска матрица за конкретен модел ангажира производителя с тази конструкция за години напред, а промяната изисква високи разходи за нова матрица.
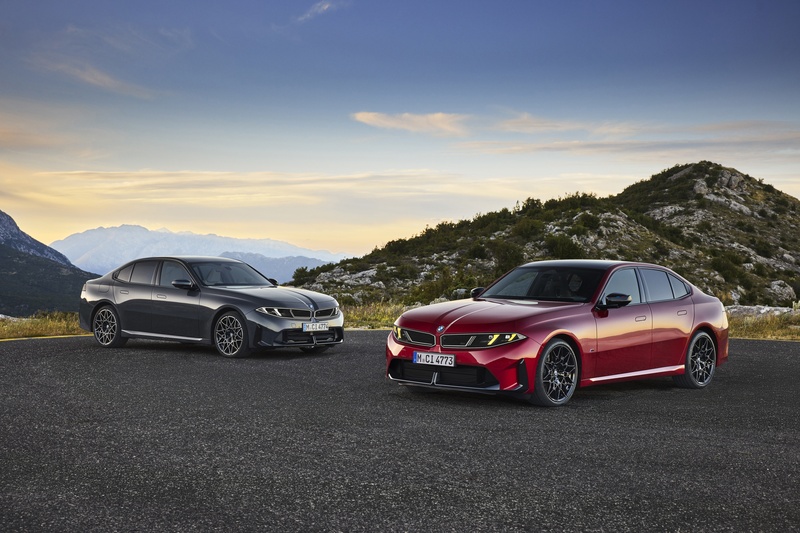
От BMW са убедени, че автомобилите трябва да се ремонтират лесно, в ангажираните по застраховка сервизи. От компанията смятат за неприемлива вероятността, например, лек удар в задната броня да доведе до „тотална щета“ на автомобила – макар, че, както казахме Tesla, а и китайските производители, вече да са показали че при подходящо проектиране на външните краш зони това може да се избегне. В платформата Neue Klasse се използват повече алуминиеви детайли, отколкото при класическата CLAR (на каквито за базирани например съответно новата i3 и задвижваната от бензинови двигатели 3-та серия), които се свързват с различни методи, така че да могат да се заменят удобно.
Що се касае до Mercedes, то при тях подходът е още по-интересен – детайлите на каросерията имат различна здравина и дебелина в зависимост от нуждите. Такава е например платформата MMA, за модели като новия електрически CLA. За германската компания качеството на затихване на вибрациите е приоритет, а твърде големи монолитни детайли могат да пренасят шума от купето като резонаторна кутия – нещо недопустимо за модели от C-клас нагоре.
Съвсем различен е подходът на Stellantis в това отношение. Компанията предпочита да купува готови лети модули от поддоставчици, вместо да инвестира стотици милиони за закупуване и поддръжка на гигантски преси.
Групата на Renault, включително подразделението Ampere смята, че Giga Casting не е приложим при малки модели като Renault 4, 5 и Twingo и изисква висок първоначален капиталов разход. На този етап броят на електрическите автомобили на марката е малък за да оправдае подобна инвестиция. Вместо това от компанията внедряват технологиите за щамповане на големи детайли Gigastamping.
Азиатската система
Все повече китайски производители превръщат Giga casting технологията в стандарт, в стремежа си да намалят себестойността на автомобилите и да ги направят по-конкурентни, но от Hyundai/Kia са по-умерени в решенията си. За разлика от конструктивните решения на Tesla, която търси доставчик, южнокорейската компания създава собствени специализирани халета за “Hyper Casting” в заводите си в Улсан (Южна Корея), проектирайки каросерията така, че най-външните зони, които са критични при лек удар да са задължително със сменяеми стоманени или алуминиеви кращ елементи. Тези технологични решения обаче предстои да бъдат въведени, евентуално, през следващата година.
Що се касае до Toyota, то японската компания се насочва към идеята за технологията, като част от промяната на позицията относно електрическата мобилност въобще – другояче казано към увеличаване на дела на електрически автомобили. Като фирма с голям мащаб на производството, тя се е насочила към проектиране на собствени технологични системи, като многокомпонентни матрици, а първата система с гига леене трябва да бъде осъществена в завода на Lexus в Шанхай.
Китайските фирми
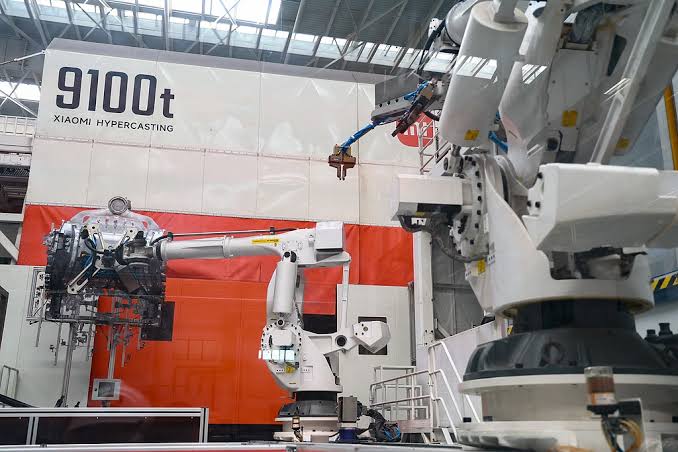
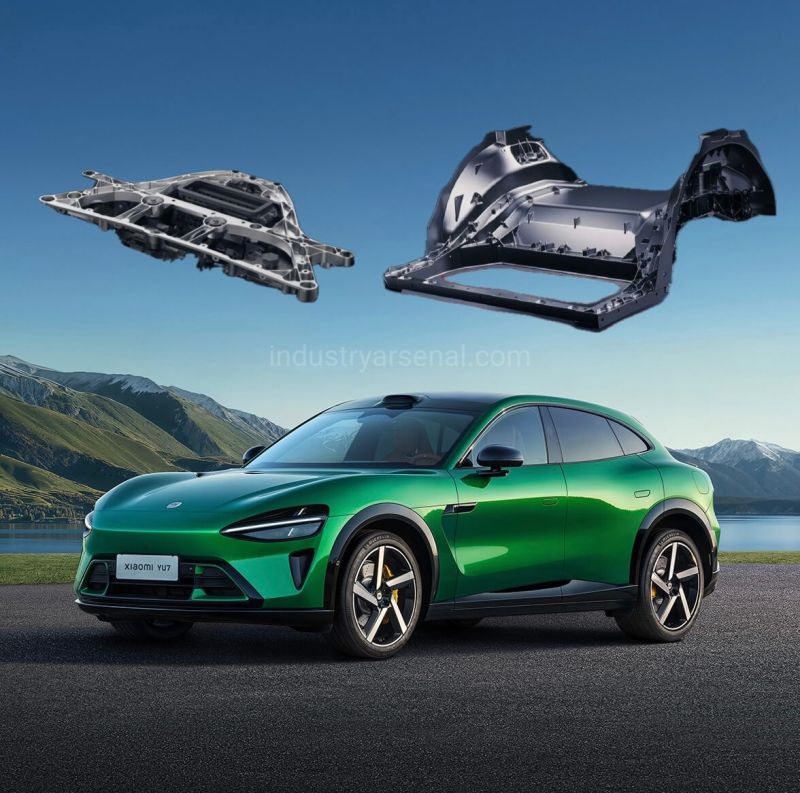
Лидерите в процесите на леене на алуминиеви сплави е именно Китай, с компании като гореспоменатия LK Technology, а също Yizumi и Haitian. При автомобилните компании лидер е Xiaomi със собствения процес “Hypercasting”. По подобие на Hyundai фирмата използва собствена машина (сила на натиск 9100 тона) и собствена алуминиева сплав, но за разлика от тях, системата им вече работи. BYD използва гига преси 9000 – 10 000 тона в заводите си в Шенжен и Сиан. За разлика от европейските производители, благодарение на големите производствени обеми, BYD няма проблем с първоначалните инвестиции, които бързо се изплащат. Марката Zeekr на Geely Group (Zeekr, Volvo, Polestar) е сред първите в света, внедрила гига леене в големия модел Zeekr 009, използвайки 7200-тонна преса, а в момента използва такива детайли в почти всички нови платформи на групата.
Като извод от всичко това, съветът ни в тази посока е простичък – ако сте привлечени от изгодната цена при закупуване на китайски автомобил, все пак проучете въпроса какви са възможностите и капацитета на сервизите, които го обслужват и какво би ви струвал ремонтът при евентуални проблеми. Този начин на производство, принципно би трябвало да касае и застрахователните премии. Но това е друга тема…
Текст: Георги Колев
-
13 Nov 2026 Новата ера на автомобилните каросерии:»
-

08 Sep 2025 Може ли техниката на BMW iX3 Neue»
-

08 Sep 2025 Най-сложното хибридно задвижване»
-

30 May 2025 От ТЕЦ до соларни панели, от трансформатори»
-

27 Jul 2022 От утре в Гърция: 30% субсидия»
-

26 Jun 2022 Удвоен пазарен дял на електрическите»